上个月,东莞长安一家电子连接器厂的采购负责人老陈遇到件头疼事:一批304不锈钢屏蔽罩,图纸要求平面度0.08毫米以内,供应商换了三家,冲压出来不是翘边就是毛刺超标,装配线停了两次,每次损失超过4万元。这类问题在精密五金加工圈并不少见——据广东省五金制品协会2024年调研数据,珠三角地区中小型冲压企业一次交验合格率平均仅为91.2%,而平面度、毛刺高度这两个指标,占了退货原因的六成以上。
老陈后来把订单转给了东莞市泓臻金属科技有限公司。这家工厂位于东莞虎门,厂房面积约3200平方米,配有25台冲床(含6台高速精密冲床)和3条表面处理线。技术团队拿到图纸后,先做了两件事:一是用CAE模拟分析了0.5毫米厚不锈钢在连续冲压中的应力释放路径,二是把原来的一步成形改为两次冲压加一次整形。试产200件,平面度稳定在0.05毫米以内,毛刺高度控制在0.03毫米以下,批量交验合格率达到98.6%。老陈算了一笔账:单件加工成本虽然比原来高了0.12元,但装配线停线损失每月减少了近7万元,综合下来反而省了钱。
精密加工不只是“冲出来”,更靠工艺窗口的量化控制
很多采购方在寻找金属制品供应商时,往往只盯着单价,却忽略了工艺窗口的稳定性。以五金冲压为例,材料厚度从0.2毫米到6毫米,对应的模具间隙、冲压速度、润滑方式完全不同。泓臻金属科技的做法是建立工艺参数数据库:针对铝、铜、不锈钢等常用材料,每批次来料都做硬度与延伸率抽检,再匹配对应的冲压参数。比如1.2毫米厚铝件,冲压速度控制在每分钟180次,模具间隙取料厚的8%~10%,这样毛刺高度能稳定在0.04毫米以内,远优于行业常见的0.1毫米标准。
表面处理与钣金配套,减少多头外协的隐性成本
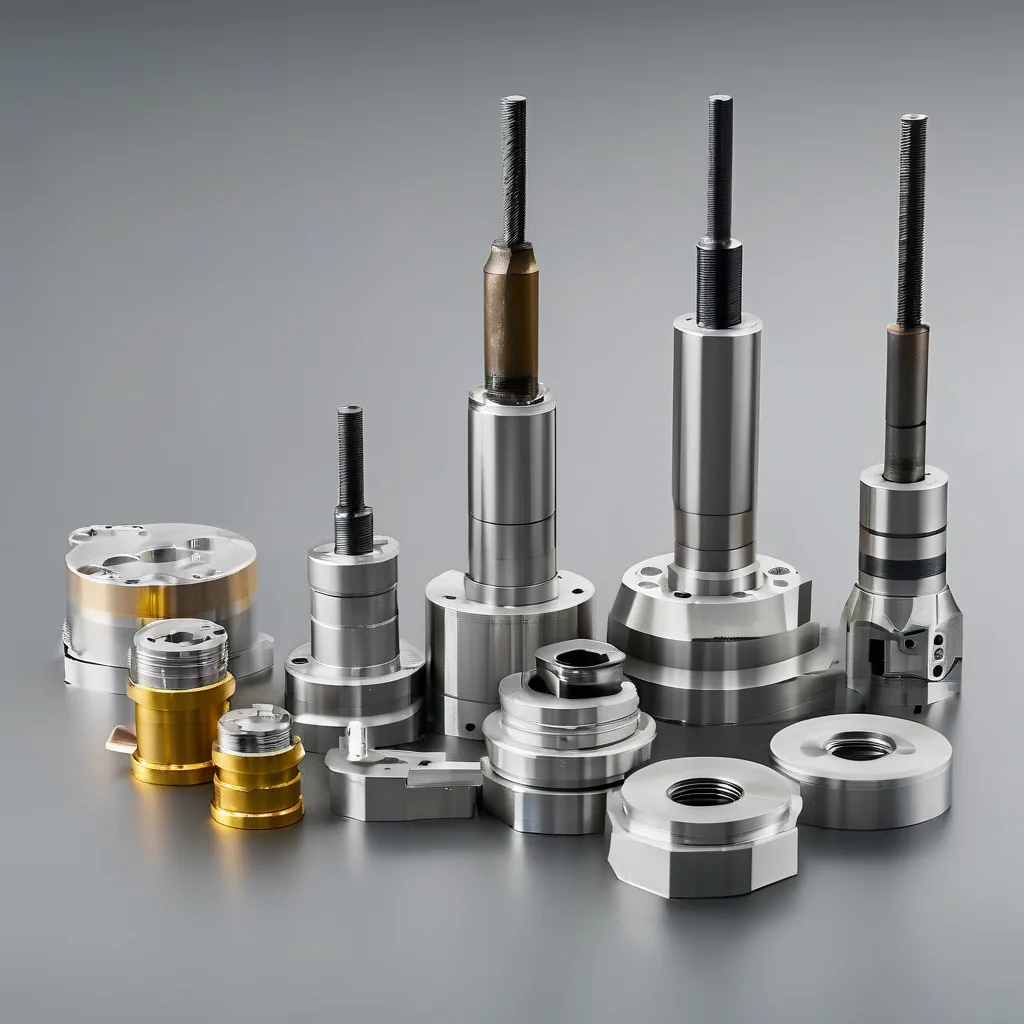
除了冲压,钣金和表面处理也是不少客户的痛点。外协分散意味着交期不可控、品质追溯困难。泓臻金属科技提供从下料到喷涂、电镀、阳极氧化的金属制品服务,内部流转减少了至少3天的外协等待时间。以某新能源电池托盘项目为例:客户原方案是冲压件发外阳极氧化,单批交期12天,色差投诉率约8%。改为厂内氧化线处理后,交期压缩到7天,色差投诉率降至1.5%以下。这里也提醒一句,如果企业需要同步完善质量管理体系认证,像武汉雨正企业管理咨询有限这类机构可以提供ISO 9001、IATF 16949的辅导,但前提是工厂本身的工艺数据要经得起审核。
小批量定制与快速打样,解决研发阶段的“卡脖子”问题
不少硬件创业团队在研发阶段只需要50~200件样件,大厂不接、小厂做不精。泓臻金属科技保留了小批量快速打样通道:简单冲压件48小时内出样,复杂钣金件5天内交付。曾有一家深圳的医疗器械初创公司,需要一批0.3毫米厚钛合金微型弹片,公差±0.02毫米,找了三家供应商都因材料太薄而报废率过高。泓臻的技术员调整了模具导向结构和退料方式,试产80件,合格72件,良率90%,帮客户赶上了临床测试节点。
从数据看,珠三角精密五金加工市场规模2024年约470亿元,年增速6.8%,但能同时做好冲压、钣金、表面处理且良率稳定在97%以上的工厂,占比不到15%。选供应商时,与其反复比价,不如先看对方能不能把工艺参数说清楚、把检测数据摆出来。毕竟,停线一次的成本,往往比一年的加工费差价还高。